Станок с ЧПУ (CNC) – это оборудование, в котором инструмент, заготовка и другие рабочие узлы перемещаются автоматически по заданной программе. Система получает координаты, параметры движения и технологические команды, а затем управляет приводами без постоянного ручного перемещения инструмента оператором.
Числовое программное управление используют в разных видах промышленного оборудования – от металлорежущих станков до установок лазерной, плазменной и гидроабразивной резки.
В этой статье мы уделим основное внимание металлорежущим станкам и обрабатывающим центрам: на их примере проще разобраться, как устроено оборудование, по какому принципу оно работает и где его применяют. Разберем:
Как расшифровывается ЧПУ и что такое CNC
ЧПУ – это «числовое программное управление», а CNC – Computer Numerical Control, что переводится как «компьютерное числовое управление». Оба термина обозначают принцип управления станком, при котором движения и технологические функции задает управляющая программа.
В программе задают перемещения инструмента или заготовки, подачу, включение шпинделя, смену инструмента, подачу смазочно-охлаждающей жидкости (СОЖ) и другие команды. Система ЧПУ последовательно выполняет их и координирует работу приводов и вспомогательных механизмов.
В этом и заключается главное отличие оборудования с программным управлением (ПУ) от станков с ручным управлением: оператору не нужно самостоятельно выполнять каждое рабочее перемещение и постоянно контролировать положение инструмента по чертежу.
При этом ПУ не исключает участие человека. Оператор устанавливает и закрепляет заготовку, подготавливает инструмент, проверяет программу, следит за обработкой и контролирует готовую деталь.
Чтобы понять, как все это работает, сначала разберем основные узлы станка и их назначение.
Устройство станка с ЧПУ: основные узлы

Конструкция зависит от назначения и кинематической схемы оборудования, однако у большинства моделей есть общие элементы: станина, шпиндель, инструментальная система, рабочая зона, координатные приводы, направляющие, система ЧПУ и вспомогательные системы.
Станина
Станина – несущая основа станка. На ней устанавливают направляющие, колонну, стол, шпиндельную бабку, приводы и защитные ограждения. Обычно ее изготавливают из чугуна или сварной стали. Чтобы снизить внутренние напряжения, применяют термическую обработку и старение.
Для высокоточных станков могут использоваться и другие материалы станины – полимербетон или минеральное литье.
От станины прежде всего требуются жесткость и способность гасить вибрации. От этих свойств зависят деформации конструкции и стабильность процесса резания.
Рабочий стол
На рабочем столе устанавливают и закрепляют заготовки, тиски, приспособления, поворотные столы и другую оснастку. На фрезерном оборудовании для фиксации часто используют Т-образные пазы.
В зависимости от компоновки стол может перемещаться по одной или нескольким координатам либо оставаться неподвижным. В этом случае перемещаются шпиндельный узел, колонна или другие рабочие органы.
Рабочая зона
Рабочая зона – пространство, в пределах которого инструмент и заготовка могут перемещаться во время обработки. Ее основные характеристики:
- ходы по координатным осям;
- размеры рабочего стола;
- допустимая нагрузка на стол;
- расстояние от шпинделя до стола;
- компоновка рабочих узлов;
- размеры установленной оснастки.
Способ закрепления зависит от конструкции станка и формы детали. Для этого используют патроны, цанги, тиски, планшайбы, магнитные плиты, поворотные столы и специальную технологическую оснастку.

Для плоских и тонкостенных заготовок одним из вариантов крепления может быть вакуумный прижим. Подробнее о принципе его работы, видах вакуумных столов и подборе оборудования читайте в статье «Вакуумный прижим для станков с ЧПУ: виды вакуумных столов, выбор вакуумного насоса и системы центрального вакуума»
Читать статью
Шпиндель
Шпиндель обеспечивает главное вращательное движение. При фрезеровании, сверлении и шлифовании он вращает инструмент, а при точении – заготовку.
Основные параметры шпинделя:
- диапазон частоты вращения;
- мощность привода;
- крутящий момент;
- тип инструментального конуса;
- конструкция привода;
- способ охлаждения.
Частота вращения определяет доступные режимы обработки, крутящий момент – способность передавать усилие при резании, а мощность – возможности привода в рабочем диапазоне.
Помимо перечисленных параметров учитывают точность вращения, биение и жесткость шпиндельного узла, способ зажима инструмента или заготовки и наличие датчика положения. Точность вращения и жесткость влияют на качество обработанной поверхности и стойкость режущего инструмента.
Инструментальная система
В инструментальную систему входят держатели, оправки, резцы, фрезы, сверла, расточные головки, шлифовальные круги и другие элементы для установки и закрепления инструмента.
Обрабатывающие центры дополнительно оснащаются магазином и механизмом автоматической смены инструмента. По команде системы нужный инструмент извлекается из магазина и устанавливается в шпиндель, после чего автоматический цикл продолжается.
Приводы координатных осей
Координаты отвечают за перемещение стола, суппорта, шпиндельной бабки и других рабочих органов.
В промышленном металлообрабатывающем оборудовании широко применяются сервоприводы. Система задает им движение и получает данные об их работе по каналам обратной связи. В более простых моделях могут применяться и шаговые приводы.
Вращение двигателя может передаваться рабочему органу через механическую передачу. Один из наиболее распространенных вариантов – шарико-винтовая передача (ШВП), в которой вращение винта преобразуется в линейное перемещение гайки и связанного с ней рабочего узла.
На длинных координатах и в крупногабаритном оборудовании применяют зубчато-реечные передачи: движение передается через шестерню, которая взаимодействует с рейкой вдоль оси.
Шарико-винтовая передача отличается высокой точностью, жесткостью и малыми потерями на трение. Зубчато-реечные механизмы, в свою очередь, применяют там, где требуются большие ходы и высокие нагрузки.
Есть и прямые приводы без промежуточной механической передачи. Для линейных координат используют линейные двигатели, для поворотных столов и осей – моментные. Прямые приводы обеспечивают высокую динамику, но требуют более сложных систем управления и охлаждения.
Схемы приводов различаются по допустимым нагрузкам, динамике перемещений и способу передачи движения.
Направляющие
Они задают направление движения рабочих узлов и воспринимают возникающие нагрузки. В металлообрабатывающем оборудовании распространены два типа:
- направляющие качения – используют шариковые или роликовые элементы, обеспечивают низкое трение и позволяют выполнять быстрые перемещения;
- направляющие скольжения – работают за счет контакта сопряженных поверхностей, выдерживают значительные нагрузки и хорошо гасят вибрации.
Помимо направляющих качения и скольжения в отдельных конструкциях применяют гидростатические и аэростатические решения. Тип направляющих выбирают с учетом нагрузок, требуемой точности и динамики перемещений.
Так, вертикальные обрабатывающие центры EMVL с направляющими качения отличаются высокой динамикой перемещений, а EMVB с направляющими скольжения – повышенной жесткостью, хорошим демпфированием вибраций и способностью выдерживать высокие нагрузки.
Координатные оси

Направления движения рабочих органов описывают с помощью координатных осей. Линейные обозначают буквами X, Y и Z, поворотные – A, B и C. По стандарту ISO 841 ось Z обычно совпадает с осью шпинделя, X перпендикулярна ей, а Y дополняет систему координат. Поворотные оси A, B и C соответствуют вращению вокруг X, Y и Z.
При этом число управляемых осей и число осей, которые одновременно участвуют в формообразовании, – не одно и то же.
Например, оборудование с пятью управляемыми координатами может работать по схеме 3+2 или выполнять одновременную пятиосевую обработку, если это позволяют кинематика и система управления. Например, пятиосевые центры EMVF A имеют три линейные оси X, Y, Z и две поворотные – A и C. Такая кинематика позволяет менять положение заготовки относительно инструмента при обработке сложных поверхностей.
Система ЧПУ и устройство числового программного управления
Система ЧПУ – это комплекс аппаратных и программных средств, который управляет станком по заданной программе. Она рассчитывает траектории движения и передает команды приводам, шпинделю и вспомогательным узлам.
Система может управлять:
- перемещением по координатным осям;
- частотой вращения шпинделя;
- автоматической сменой инструмента;
- подачей СОЖ;
- измерительными системами и другим оборудованием.
В состав комплекса входят вычислительный модуль, программное обеспечение, интерфейс оператора, средства управления приводами и обратной связи. За обработку и формирование команд для исполнительных механизмов отвечает УЧПУ – устройство числового программного управления.
В зависимости от архитектуры системы в состав управляющей части могут входить программируемый логический контроллер (ПЛК), контроллеры приводов и интерфейсы связи. Панель оператора включает органы управления и индикации, в том числе средства аварийного останова. Диагностика, удалённый доступ, адаптивное управление и интеграция с автоматизацией доступны в зависимости от системы ЧПУ и её комплектации.
На современных металлообрабатывающих станках распространены системы FANUC, Siemens SINUMERIK, HEIDENHAIN и Mitsubishi CNC.
Стойка ЧПУ
Стойкой называют аппаратную часть системы, через которую специалист взаимодействует с оборудованием: загружает управляющие программы, задает параметры и коррекции инструмента, запускает обработку и контролирует состояние станка. Она объединяет вычислительные модули и интерфейс оператора: экран, клавиатуру и органы управления.
Обычно она уже входит в состав станка: производитель подбирает систему с учетом конструкции оборудования, кинематической схемы и предполагаемых задач. При этом одна и та же модель может выпускаться с разными системами ЧПУ.
При выборе комплектации стоит сравнить:
- количество поддерживаемых осей и возможность многоосевой обработки;
- доступные технологические циклы и функции управления;
- возможность подключения измерительных систем и средств автоматизации;
- совместимость с CAM-системами и наличие подходящего постпроцессора;
- распространенность системы и доступность сервисной поддержки.
Для типовых операций может быть достаточно базового набора функций. Если станок должен обрабатывать сложные детали или работать в составе автоматизированной линии, понадобится более функциональная система ЧПУ.
Система подачи СОЖ
Для стабильной обработки одних только приводов и системы управления недостаточно. Важную роль играют и вспомогательные системы, в том числе подача смазочно-охлаждающей жидкости.
СОЖ поступает в зону резания, отводит тепло, снижает трение между инструментом и материалом и помогает удалять стружку.
Жидкость может подаваться снаружи, через шпиндель или непосредственно через инструмент. В систему могут входить фильтрация, охлаждение и контроль концентрации СОЖ.
Система удаления стружки
Стружку нужно своевременно удалять из рабочей зоны, чтобы она не возвращалась в зону резания и не создавала дополнительную тепловую нагрузку на другие узлы.
Для этого используют шнековые, скребковые, ленточные, магнитные и другие конвейеры. Тип конвейера подбирают с учетом материала и характера стружки.
Например, магнитные конвейеры применяют для ферромагнитной стружки, скребковые – для мелкой и сыпучей, а шнековые – для витой. Помимо подачи СОЖ и удаления стружки, к вспомогательным системам относят смазку, гидравлику и пневматику.

Пневматические механизмы применяют для выполнения вспомогательных операций на станках с ЧПУ. Их работа зависит от параметров подачи и качества сжатого воздуха. Подробнее о выборе оборудования и подготовке воздуха читайте в статье «Сжатый воздух для станков с ЧПУ: выбор компрессора, подготовка воздуха и пневмоприводы».
Читать статью
Датчики и обратная связь
По каналам обратной связи система получает данные о движении привода или рабочего органа и сопоставляет их с заданными параметрами. По способу контроля положения различают три типа контуров: разомкнутый, полузамкнутый и полностью замкнутый.
- Для контроля положения используют энкодеры на валу двигателя или ходового винта и линейные измерительные линейки, установленные непосредственно на рабочем органе.
- В разомкнутом контуре обратной связи по положению нет. Система отправляет команду приводу, но не получает данных о том, насколько точно рабочий орган выполнил заданное перемещение. Если фактическое положение отклонилось от расчетного, система не может определить эту ошибку по обратной связи и скорректировать ее.
- Разомкнутую схему обычно применяют с шаговыми двигателями. Без обратной связи по положению точность перемещения зависит от нагрузки и динамики движения.
- В полузамкнутом контуре положение контролируется на стороне привода. Например, энкодер измеряет угол поворота вала сервомотора, а система по этим данным определяет выполненное перемещение. Но между двигателем и рабочим органом остаются элементы механической передачи – например, ШВП. Поэтому такая схема контролирует работу привода, но не измеряет непосредственно фактическое положение стола или другого перемещаемого узла.
- В полностью замкнутом контуре положение измеряется непосредственно на рабочем органе. Например, линейная измерительная система определяет фактическое положение стола и передает эти данные в систему ЧПУ. В контур обратной связи в этом случае входит и механическая передача, поэтому система может учитывать отклонение между заданным и реальным положением рабочего органа.
Полностью замкнутые контуры используют, в частности, в прецизионных и высокоскоростных станках, когда особенно важен контроль фактического положения рабочего органа.
Механика, приводы, датчики и система управления образуют единый комплекс, в котором команды управляющей программы преобразуются в точные перемещения рабочих органов станка.
Принцип работы станка с ЧПУ

Работа станка строится вокруг управляющей программы (УП), в которой задаются необходимые перемещения, режимы обработки и технологические команды.
Система последовательно считывает программу, рассчитывает требуемые движения и передает задания приводам рабочих органов. В замкнутых контурах датчики обратной связи позволяют контролировать выполнение команд и при необходимости корректировать работу приводов.
Подготовка и запуск
→ Подготовка начинается с чертежа или 3D-модели изделия, которую конструктор создает в CAD-системе.
→ После технолог определяет последовательность операций, выбирает режущий инструмент и назначает режимы обработки. Для сложных деталей траектории обычно рассчитывают в CAM-системе, а для простых УП можно написать вручную или непосредственно на стойке, если система поддерживает такой способ программирования.
→ Затем постпроцессор преобразует данные CAM-системы в программу с учетом кинематики конкретного оборудования и особенностей установленной системы управления.
Управляющие программы металлорежущих станков обычно используют G- и M-коды. Их базовый набор стандартизирован по ISO 6983, однако синтаксис, встроенные циклы и дополнительные функции различаются у производителей и систем ЧПУ. Поэтому при подготовке программы необходимо учитывать особенности конкретного оборудования.
Например:
- G-команды задают подготовительные функции: перемещения, интерполяцию, выбор плоскости, коррекции и режимы обработки;
- X, Y и Z определяют координаты;
- F задает подачу;
- S определяет частоту вращения шпинделя;
- T отвечает за выбор инструмента;
- M-команды управляют вспомогательными функциями: включением шпинделя, подачей СОЖ, сменой инструмента и остановом программы.
→ Перед запуском специалист закрепляет заготовку, выполняет привязку режущего инструмента, задает рабочую систему координат и необходимые коррекции. Так программные координаты связываются с реальным положением детали и инструмента внутри станка.
Как программа превращается в движение
→ После запуска команды УП считываются последовательно. Для каждого участка система рассчитывает направление и подачу перемещения.
→ Если одновременно задействованы несколько координат, выполняется интерполяция – движения по осям согласуются между собой так, чтобы инструмент прошел по заданной траектории.
В зависимости от траектории применяют линейную, круговую и сплайновую интерполяцию. Для согласования ускорений и замедлений на углах и криволинейных участках в системе ЧПУ может использоваться функция предварительного просмотра следующих участков программы (look-ahead).
→ Рассчитанные задания поступают на приводы стола, суппорта, шпиндельной бабки или других узлов. Параллельно выполняются команды на изменение частоты вращения шпинделя, подачу СОЖ, смену инструмента и другие функции.
→ По каналам обратной связи система получает данные о работе приводов или фактическом положении перемещаемых узлов.
При этом контроль координат не заменяет контроль размеров готовой детали. Для измерения заготовки и инструмента применяют отдельные измерительные системы и контрольные циклы.
Какие именно будут двигаться узлы и каким образом, зависит от кинематической схемы станка.
Точность позиционирования и повторяемость
Точность позиционирования показывает, насколько фактическое положение рабочего органа соответствует заданному. Повторяемость характеризует совпадение положений при повторном выходе в одну и ту же точку. Эти показатели описывают разные свойства станка: повторяемое движение само по себе не означает точного совпадения с заданной координатой.
На результат влияют люфты в передачах и опорах, упругие деформации под нагрузкой, геометрическое состояние станка, качество сборки и настройки, а также разрешение датчиков. Нагрев шпинделя, приводов, станины и СОЖ вызывает температурные деформации, которые могут приводить к смещению рабочих органов.
Для уменьшения погрешностей применяют предварительный натяг и компенсацию люфтов, калибровку и корректировку параметров в системе ЧПУ. В зависимости от конструкции могут использоваться термостабилизация, температурные датчики и термокомпенсация.
Какие бывают станки с ЧПУ
Станки в первую очередь классифицируются по технологии обработки и бывают токарными, фрезерными, токарно-фрезерными, сверлильными, расточными, шлифовальными, лазерными, плазменными и гидроабразивными. Они также различаются по способу формирования траектории, количеству управляемых осей и уровню автоматизации.
Разберем каждую группу подробнее.
По типу обработки
Данный параметр определяет, каким образом станок обрабатывает заготовку и какие детали выпускает. Рассмотрим основные виды металлорежущих станков, их особенности и назначение в таблице.
| Вид оборудования | Назначение | Принцип обработки | Типовые детали |
|---|---|---|---|
| Токарные станки | Обработка преимущественно деталей типа тел вращения | Заготовка вращается, инструмент перемещается относительно нее | Валы, втулки, оси, кольца, диски, фланцы |
| Фрезерные станки и обрабатывающие центры | Обработка плоскостей, пазов, карманов, отверстий, пространственных поверхностей | Вращающийся инструмент перемещается относительно детали | Корпуса, плиты, кронштейны, пресс-формы, штампы |
| Токарно-фрезерные центры | Выполнение нескольких видов обработки за одну установку | Сочетают точение, фрезерование, сверление и другие операции | Сложные валы, корпусные детали вращения |
| Сверлильные и расточные станки | Получение и обработка отверстий | Инструмент вращается и перемещается относительно детали | Корпуса, плиты, детали с системой отверстий |
| Шлифовальные станки | Финишная абразивная обработка | Материал снимается абразивным инструментом | Валы, посадочные поверхности, прецизионные детали |
| Лазерные станки | Раскрой и обработка листовых материалов | Материал обрабатывается сфокусированным лазерным излучением | Панели, листовые детали, сложные контуры |
| Плазменные станки | Раскрой электропроводящих материалов | Металл режется плазменной дугой | Листовые заготовки, элементы конструкций |
| Гидроабразивные станки | Раскрой различных материалов | Материал режется струей воды с добавлением абразива | Металл, композиты, камень, стекло |
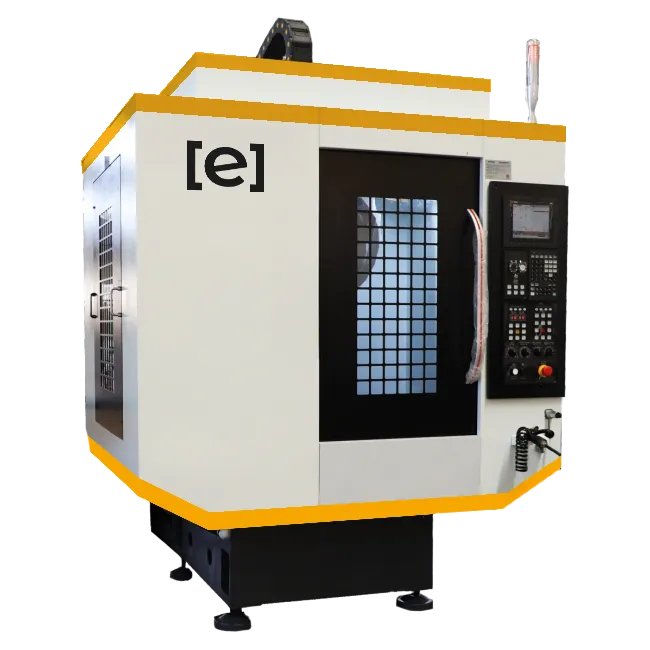
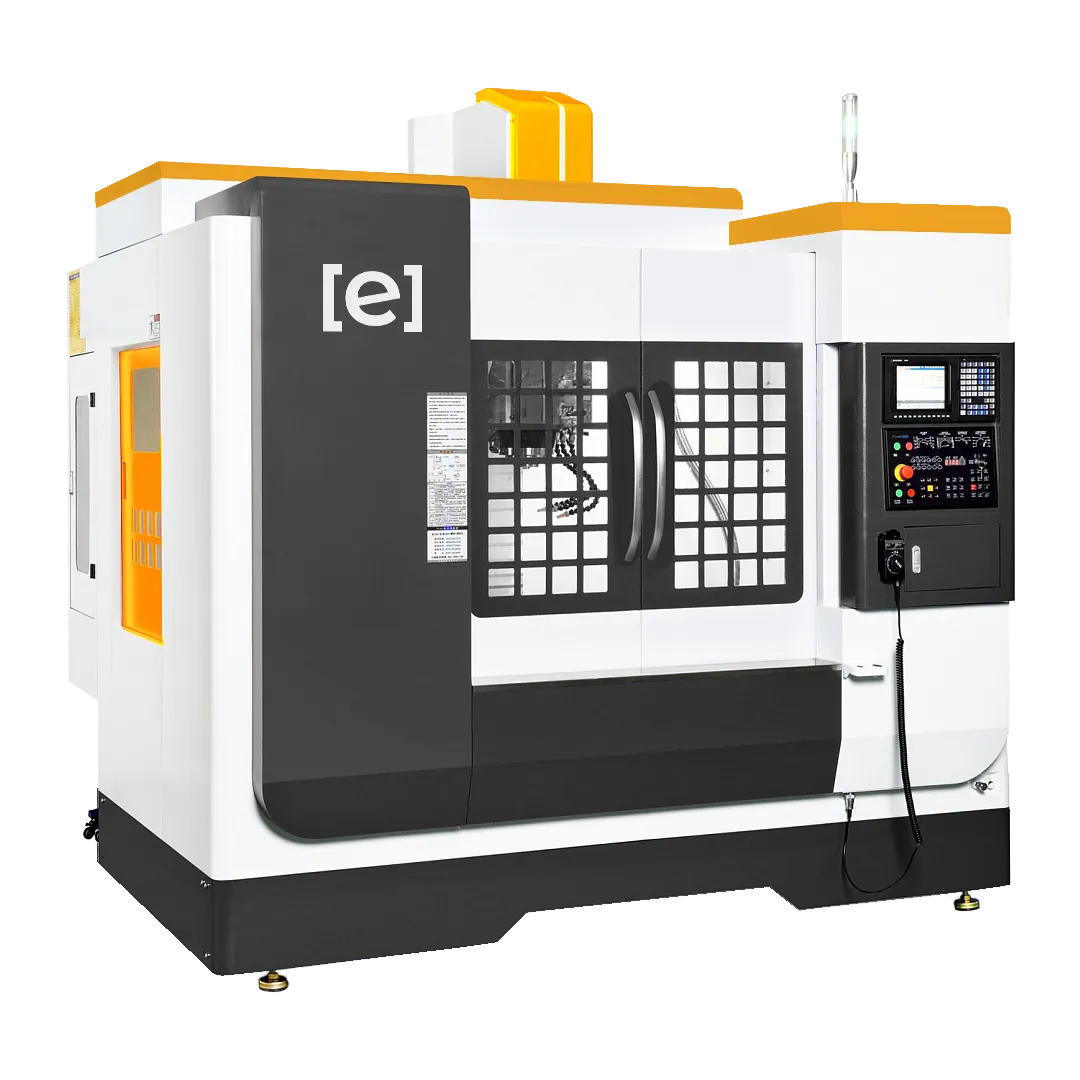
Но даже внутри группы с одной технологией оборудование различается по конструкции, компоновке и назначению. Например, серии EMVT, EMVL и EMVB относятся к вертикальным фрезерным центрам, но EMVT ориентированы на высокоскоростную обработку, EMVL на направляющих качения – на высокую динамику перемещений, а EMVB на направляющих скольжения – на жесткость и интенсивный съем материала.

По характеру управления движением
По способу формирования траектории различают:
- позиционное управление – рабочий орган перемещается в заданную точку, после чего выполняется операция; траектория между точками обычно не участвует в формообразовании;
- прямоугольное управление – перемещения выполняются последовательно вдоль отдельных координат;
- контурное управление – две или несколько координат синхронизируются для непрерывного движения по траектории; применяется при точении профилей, фрезеровании контуров и пространственных поверхностей.
По количеству управляемых осей
Количество осей показывает число координат, которыми можно управлять.
- Двухосевая схема характерна для классических токарных станков, где основные движения выполняются по осям X и Z.
- Трехосевая схема применяется в большинстве вертикальных фрезерных станков и обрабатывающих центров. Движения выполняются по X, Y и Z при фиксированной ориентации детали и инструмента.
- Схема 3+1 включает три линейные и одну поворотную ось. Поворотная координата устанавливает деталь в нужное положение, после чего выполняется трехосевая обработка.
- При одновременной четырехосевой обработке четвертая ось перемещается вместе с линейными координатами во время формирования поверхности.
- Схема 3+2 включает три линейные и две поворотные координаты. Они ориентируют деталь или инструмент под нужным углом, после чего обработка выполняется при фиксированной ориентации.
- При одновременной пятиосевой обработке пять координат согласованно перемещаются во время резания. Наиболее распространена схема с тремя линейными и двумя поворотными осями.
По степени автоматизации
Единой классификации по степени автоматизации нет – уровень определяют по тому, какие операции производственного цикла станок способен выполнять без участия человека.
Оборудование может оснащаться:
автоматической сменой инструмента;
- автоматической сменой паллет;
- измерительными системами;
- устройством подачи прутка;
- роботизированной загрузкой и выгрузкой;
- средствами интеграции в автоматизированную производственную ячейку.
Набор таких функций зависит от модели и комплектации. Например, для вертикальных центров EMVT, EMVL и EMVB предусмотрена автоматическая смена инструмента, а в качестве опций доступны измерение инструмента и детали, поворотные столы для схем 3+1 и 3+2 и средства автоматизации: манипулятор, робот и привод двери.

Компоновка станка задает его технологические возможности – доступные операции, геометрию и размеры обрабатываемых деталей. Эти характеристики во многом определяют и область применения оборудования.
Где применяют станки с ЧПУ
Станки с ЧПУ востребованы в машиностроении, автомобилестроении, авиационной промышленности, производстве медицинских изделий и многих других отраслях. Они особенно полезны, когда необходимо выпускать серии одинаковых деталей и точно воспроизводить заданную геометрию. При этом перечень производственных задач может быть разным: на станках обрабатывают валы и втулки, изготавливают корпуса, пресс-формы и детали сложной пространственной формы.
| Область применения | Типовые задачи | Применяемое оборудование |
|---|---|---|
| Машиностроение и металлообработка | Валы, втулки, фланцы, корпуса, плиты, кронштейны, пресс-формы, штампы, оснастка | Токарные и фрезерные станки, обрабатывающие центры, токарно-фрезерное, расточное и шлифовальное оборудование |
| Автомобилестроение | Детали двигателей и трансмиссий, валы, корпуса, пресс-формы, оснастка | Токарные и фрезерные станки, обрабатывающие и токарно-фрезерные центры, шлифовальное оборудование |
| Авиационная промышленность | Детали двигателей и силовых конструкций, сложные пространственные поверхности | Трех- и пятиосевые обрабатывающие центры, токарно-фрезерное и другое многоосевое оборудование |
| Приборостроение | Корпуса, элементы механизмов, детали с посадочными поверхностями, оснастка | Фрезерные и токарные станки, обрабатывающие центры, сверлильное и расточное оборудование |
| Производство медицинских изделий | Хирургический инструмент, компоненты оборудования, имплантируемые изделия | Фрезерные и токарные станки, многоосевые центры, шлифовальное оборудование |
| Деревообработка и мебельное производство | Раскрой плитных материалов, фрезерование контуров и пазов, изготовление фасадов | Фрезерные, раскроечные и сверлильно-присадочные станки |
| Рекламное и макетное производство | Раскрой и обработка листовых материалов, изготовление панелей, букв и табличек | Фрезерные и лазерные станки |
При всех различиях в назначении и конструкции эти станки объединяет общий принцип работы: система ЧПУ выполняет программу, координирует движения рабочих органов и вспомогательные операции.
Ответы на часто задаваемые вопросы
В завершение остановимся на вопросах, которые чаще всего возникают при знакомстве со станками с ЧПУ.
Как расшифровывается ЧПУ?
ЧПУ расшифровывается как «числовое программное управление». В международной терминологии используют аббревиатуру CNC – Computer Numerical Control («компьютерное числовое управление»). Оба термина обозначают один принцип: движения инструмента и заготовки, режимы резания и вспомогательные функции задает управляющая программа, а система ЧПУ последовательно выполняет ее команды.
Зачем нужен постпроцессор для станка с ЧПУ?
Постпроцессор – программа, которая переводит рассчитанные в CAM-системе траектории в управляющую программу для конкретной системы ЧПУ. Он учитывает кинематику станка, состав и расположение осей, синтаксис команд и встроенные циклы. Полностью универсального кода нет: программа, подготовленная для одной стойки, не подойдет для другой без пересчета. Поэтому постпроцессор делают под конкретную связку оборудования и системы управления.
Как базируют заготовку на станке?
Базирование – это придание заготовке положения, при котором ее поверхности занимают заданное место в системе координат станка. Заготовку лишают нужного числа степеней свободы: например, прижимают к трем плоскостям тисков или сажают на цилиндрическую поверхность с упором в торец. Закрепление лишь фиксирует уже выставленное положение – если деталь сбазирована неверно, прижим эту ошибку не исправит, и погрешность уйдет в размеры всей партии.
Как выполняют привязку инструмента?
Привязка – определение положения режущих кромок инструмента относительно нуля станка или заготовки. Без нее система не знает, где физически находится вершина резца или фреза, и отработает координаты программы от неверной точки: в лучшем случае обработка уйдет «в воздух», в худшем инструмент ударит в заготовку или оснастку. Привязку выполняют касанием по щупу или датчику, по индикатору, по контрольной детали, а полученные значения вводят в коррекции инструмента. Только после этого программу можно запускать в автоматическом режиме.
Какие классы точности бывают у станков?
Класс точности – нормированная характеристика точности оборудования по ГОСТ 8-82. Различают классы Н (нормальная точность), П (повышенная), В (высокая), А (особо высокая) и С (особо точные). Класс задает допускаемые отклонения геометрии станка и точности позиционирования осей. При этом паспортный класс нельзя приравнивать к допуску конкретной детали: на результат дополнительно влияют инструмент, оснастка, режимы резания, температура и текущее состояние оборудования.
Чем устройство фрезерного станка с ЧПУ отличается от токарного?
Основное различие – в компоновке рабочих узлов. У фрезерного станка заготовку обычно закрепляют на рабочем столе, а инструмент устанавливают в шпинделе; перемещения выполняются по осям X, Y и Z. У токарного станка заготовку закрепляют в патроне шпинделя, а инструмент – в револьверной головке, которая перемещается относительно оси вращения заготовки.
Зачем токарному станку револьверная головка?
Револьверная головка – узел токарного станка, который держит несколько инструментов и поворачивается по команде, подавая нужный из них в рабочую позицию. Она позволяет выполнять несколько переходов подряд без остановки станка и переустановки заготовки, а число позиций зависит от модели. В современных токарных центрах вместо головки может применяться инструментальный магазин, как у фрезерных обрабатывающих центров.